Treść promocyjna
Badania MT i metalografia złączy spawanych - co mówi norma PN-EN ISO 17639
- Dział
- Publikacje
- Data publikacji
- Czas czytania
- 9 min
- Sekcje
- 11
Czym są badania nieniszczące i dlaczego MT ma w tym swoją rolę
Tekst opracowany z wykorzystaniem sztucznej inteligencji. Zasady i ograniczenia
Zanim przejdziemy do szczegółów normy, warto zrozumieć szerszy kontekst kontroli jakości złączy spawanych. Badania dzielą się na dwie główne kategorie: niszczące (destrukcyjne) i nieniszczące (NDT – Non-Destructive Testing). Te pierwsze wymagają pobrania próbek i zniszczenia elementu, natomiast NDT pozwalają ocenić jakość złącza bez ingerencji w jego strukturę.
W grupie badań nieniszczących szczególne miejsce zajmują badania MT, czyli badania magnetyczno-proszkowe. Metoda ta polega na namagnesowaniu kontrolowanego elementu i naniesieniu na jego powierzchnię proszku magnetycznego lub zawiesiny magnetycznej. Wszelkie nieciągłości w materiale – pęknięcia, przyklejenia, przykrycia lica – zaburzają pole magnetyczne i powodują widoczne skupienie cząstek proszku w miejscu wady. To szybka, skuteczna i stosunkowo tania metoda wykrywania wad powierzchniowych i podpowierzchniowych w materiałach ferromagnetycznych.
Badania MT są szczególnie cenione w kontroli złączy spawanych, ponieważ spoiny są jednym z najbardziej narażonych na wady obszarów w każdej konstrukcji. Wysoka temperatura, naprężenia cieplne, nieprawidłowa technika spawania – wszystko to może prowadzić do powstania nieciągłości, których gołym okiem po prostu nie widać.
Norma PN-EN ISO 17639 – zakres i cel stosowania
Norma PN-EN ISO 17639 to europejski standard regulujący zasady przeprowadzania badań metalograficznych złączy spawanych materiałów metalowych. Dotyczy zarówno próbek makroskopowych, jak i mikroskopowych, a jej zapisy mają zastosowanie w szerokim spektrum technologii spawalniczych – od spawania MIG/MAG, przez TIG, po spawanie łukowe elektrodą otuloną. Więcej szczegółów na temat wymagań tej normy znajdziesz pod adresem https://navitest.com.pl/pl/aktualnosci/pn-en-iso-17639-badania-metalograficzne-zaczy-spawanych/.
Norma określa przede wszystkim trzy obszary: sposób pobierania i przygotowania próbek, metody trawienia powierzchni oraz kryteria oceny ujawnionych struktur. Jej celem jest zapewnienie powtarzalności i porównywalności wyników badań w różnych laboratoriach i zakładach, niezależnie od tego, gdzie badanie jest przeprowadzane. To szczególnie ważne w kontekście certyfikacji spawaczy oraz kwalifikowania procedur spawania.
Makroskopowe badania metalograficzne – co to właściwie oznacza
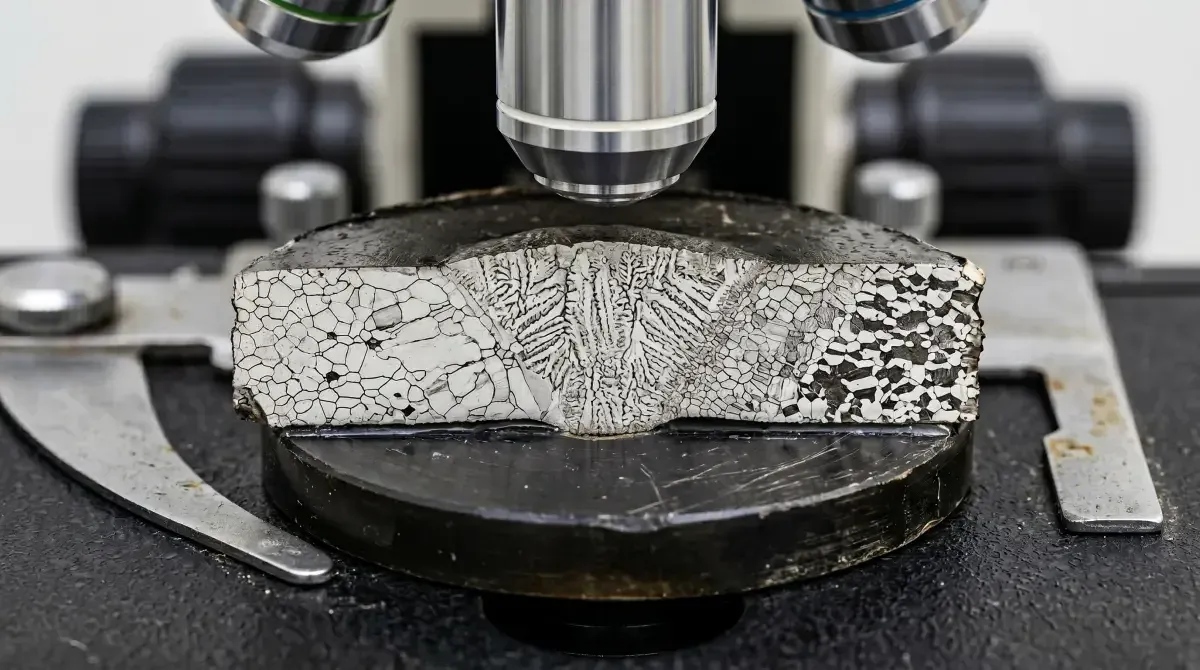
Badanie makroskopowe złącza spawanego polega na ocenie jego przekroju poprzecznego gołym okiem lub przy małym powiększeniu – zazwyczaj do 10x. Próbkę pobiera się prostopadle do osi spoiny, a następnie szlifuje, poleruje i trawi odpowiednim odczynnikiem chemicznym, który ujawnia granice pomiędzy poszczególnymi strefami: spoiną właściwą, strefą wpływu ciepła (SWC) oraz materiałem rodzimym.
W ocenie makroskopowej zwraca się uwagę na szereg cech charakterystycznych złącza. Warto je wymienić, bo każda z nich może być przyczyną odrzucenia złącza w toku kontroli jakości. Przed oceną każdej właściwości technicy muszą upewnić się, że próbka została właściwie przygotowana – każdy etap szlifowania i trawienia ma wpływ na czytelność obrazu.
- Kształt i symetria przekroju spoiny – czy geometria odpowiada wymaganiom procedury spawania
- Głębokość wtopienia – czy spoina przeniknęła materiał na wymaganą głębokość
- Obecność i charakter ewentualnych wad: pęknięć, porów, wtrąceń żużla, przyklejeń
- Szerokość strefy wpływu ciepła – zbyt szeroka SWC może świadczyć o nadmiernym ciepłowaniu
- Ciągłość złącza na całej długości przekroju
Mikroskopowe badania metalograficzne – wnikliwa analiza struktury
Tam, gdzie makroskopia kończy swoje możliwości, wkracza metalografia mikroskopowa. Badanie to przeprowadza się przy powiększeniach od kilkudziesięciu do kilku tysięcy razy, przy użyciu mikroskopu metalograficznego. Pozwala ono ocenić mikrostrukturę materiału – rodzaj i rozmiar ziaren, fazy obecne w strukturze, ewentualne mikronaruszenia i segregacje składnikowe.
W kontekście złączy spawanych mikroskopia metalograficzna dostarcza informacji, których nie da się uzyskać żadną inną metodą. Analiza mikrostruktury strefy wpływu ciepła pozwala ocenić, czy proces spawania nie doprowadził do niepożądanych przemian fazowych – np. martenzytycznych w stalach stopowych – które mogłyby obniżyć udarność lub odporność na korozję złącza.
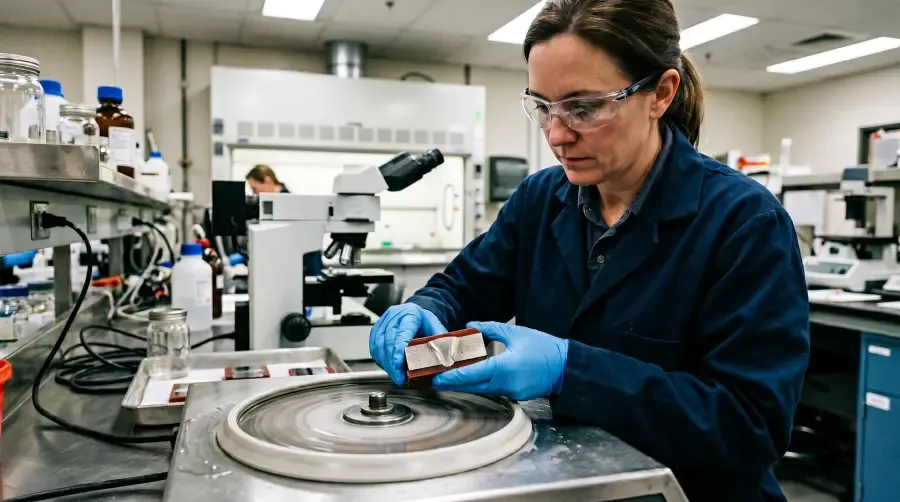
Norma PN-EN ISO 17639 precyzuje wymagania dotyczące przygotowania próbek do badań mikroskopowych. Szlifowanie i polerowanie musi przebiegać w określonej kolejności gradacji papierów ściernych i tarcz polerskich, aby uniknąć artefaktów, które mogłyby zostać błędnie zinterpretowane jako wady materiałowe. Trawienie próbek odbywa się najczęściej odczynnikami takimi jak Nital (roztwór kwasu azotowego w alkoholu) lub Adler, w zależności od rodzaju badanego stopu.
Pobieranie próbek – gdzie, ile i jak
Jednym z najważniejszych aspektów normy PN-EN ISO 17639 są wytyczne dotyczące pobierania próbek metalograficznych. Błędy na tym etapie mogą całkowicie zdyskwalifikować wyniki badań, dlatego lokalizacja i liczba próbek nie są przypadkowe. Norma jasno wskazuje, że próbki należy pobierać w miejscach reprezentatywnych dla całego złącza, a ich liczba zależy od długości spoiny i wymagań konkretnej specyfikacji lub umowy.
W przypadku kwalifikowania procedur spawania (WPQR/WPAR) oraz egzaminów spawaczy pobieranie próbek podlega jeszcze bardziej rygorystycznym regułom, bo wyniki tych badań bezpośrednio wpływają na możliwość wykonywania prac produkcyjnych. Próbki muszą być pobrane w sposób wykluczający wpływ cięcia termicznego na badaną strukturę – dlatego stosuje się cięcie mechaniczne lub cięcie z zachowaniem odpowiedniego naddatku.
Oto kluczowe zasady pobierania próbek zgodnie z duchem normy PN-EN ISO 17639:
- Próbki makroskopowe pobiera się prostopadle do osi spoiny z replikowanym przekrojem obejmującym pełną głębokość złącza
- Przy spoinach pachwinowych próbka musi obejmować oba elementy złącza
- Cięcie nie może powodować nagrzania próbki powyżej temperatury, która mogłaby zmienić mikrostrukturę
- Próbki do badań mikroskopowych wymagają dodatkowego przygotowania – osadzenia w żywicy, gdy ich wymiary są zbyt małe do samodzielnego trzymania
- Każda próbka musi być jednoznacznie oznakowana i powiązana z dokumentacją spawalniczą
Trawienie próbek i ujawnianie struktury
Trawienie to etap, który dla laika może brzmieć tajemniczo, ale dla metalografa to chleb powszedni. Polega na selektywnym chemicznym roztwarzaniu powierzchni próbki w sposób umożliwiający ujawnienie granicy pomiędzy poszczególnymi składnikami mikrostruktury. Różne fazy i ziarna reagują na odczynnik z różną intensywnością, co prowadzi do zróżnicowania kontrastu pod mikroskopem.
Wybór odczynnika trawiącego zależy od rodzaju badanego materiału. Do stali węglowych i niskostopowych najczęściej używa się Nitalu w stężeniu 2–5%. Do stali nierdzewnych stosuje się odczynnik Kalling'a lub wodę królewską, a do aluminium i jego stopów – odczynniki na bazie NaOH lub HF. Norma PN-EN ISO 17639 nie narzuca jednego konkretnego odczynnika, ale wskazuje, że wybór musi być odpowiedni dla badanego materiału i udokumentowany w protokole badania.
Nieprawidłowe trawienie – zbyt krótkie, zbyt długie lub z użyciem nieodpowiedniego odczynnika – może prowadzić do błędnych interpretacji. Przetrawiona próbka pokaże artefakty, które nie istnieją w rzeczywistości, a niedotrawiona ukryje struktury, które powinny być widoczne. Dlatego doświadczenie laboranta i ścisłe trzymanie się procedur to absolutna podstawa rzetelnych wyników.
Kryteria akceptacji i dokumentacja wyników
Sama norma PN-EN ISO 17639 nie definiuje kryteriów akceptacji wyników badań metalograficznych – te określają inne dokumenty: normy produktowe, specyfikacje techniczne, procedury spawania lub ustalenia między zamawiającym a wykonawcą. Norma reguluje natomiast sposób przeprowadzania badania i dokumentowania jego wyników, co jest równie ważne.
Protokół z badania metalograficznego musi zawierać szereg elementów, które pozwalają na jednoznaczną identyfikację próbki i pełne odtworzenie warunków badania. Kompletna dokumentacja to nie biurokracja – to gwarancja, że wyniki będą wiarygodne i możliwe do weryfikacji.
Do obowiązkowych elementów protokołu należą:
- Identyfikacja złącza spawanego i numer próbki
- Rodzaj badanego materiału podstawowego i spoiwa
- Zastosowana metoda przygotowania próbki i użyty odczynnik trawiący
- Powiększenie użyte podczas oceny
- Opis ujawnionych cech strukturalnych i ewentualnych wad
- Dokumentacja fotograficzna – zdjęcia makro i mikro
- Dane identyfikacyjne laboratorium i osoby przeprowadzającej badanie
Powiązanie badań MT z metalografią w praktyce przemysłowej
W praktyce badania nieniszczące i niszczące nie wykluczają się – wręcz przeciwnie, uzupełniają się nawzajem i razem tworzą pełny obraz jakości złącza spawanego. Badania MT wykrywają wady powierzchniowe i podpowierzchniowe w sposób szybki i ekonomiczny, umożliwiając selekcję elementów wymagających dalszej analizy. Metalografia daje natomiast odpowiedź na pytanie, dlaczego wada powstała i jaka jest jej natura na poziomie mikrostrukturalnym.
W wielu gałęziach przemysłu – energetyce, petrochemii, przemyśle zbrojeniowym czy infrastrukturze kolejowej – obowiązkowe jest stosowanie obu metod łącznie. Wyniki badań MT mogą wskazać lokalizacje, z których warto pobrać próbki do metalografii. Z kolei wyniki metalografii mogą wyjaśnić, dlaczego badania MT wykazały ponadnormatywną liczbę wskazań na określonym odcinku spoiny.
Połączenie badań nieniszczących z metalografią to najskuteczniejszy sposób zapewnienia jakości złączy spawanych w odpowiedzialnych zastosowaniях przemysłowych. Żadna z tych metod samodzielnie nie daje takiej pewności, jak ich wspólne zastosowanie w ramach spójnego systemu kontroli jakości.
Zastosowanie normy przy kwalifikowaniu procedur spawania
Norma PN-EN ISO 17639 jest najczęściej przywoływana w kontekście kwalifikowania procedur spawania zgodnie z PN-EN ISO 15614. Kwalifikowanie procedury to proces, w którym spawacz lub zakład produkcyjny udowadnia, że stosowana technologia spawania daje złącza spełniające określone wymagania jakościowe. Badania metalograficzne są jednym z obowiązkowych elementów tego procesu.
W próbie kwalifikacyjnej spawacz wykonuje próbkę testową zgodnie z opracowywaną procedurą spawania (pWPS – preliminary Welding Procedure Specification). Następnie z tej próbki pobierane są próbki do badań mechanicznych (próba rozciągania, zginania, udarności) oraz metalograficznych. Wyniki badań metalograficznych muszą potwierdzić, że spoina jest wolna od wad niedopuszczalnych i wykazuje poprawną strukturę metalograficzną. Dopiero po pozytywnym przejściu wszystkich prób procedura spawania może być zakwalifikowana i stosowana w produkcji.
FAQ – najczęściej zadawane pytania o badania MT i metalografię złączy spawanych
Poniżej zebrano odpowiedzi na pytania, które najczęściej pojawiają się w praktyce przemysłowej i podczas szkoleń spawalniczych. Każde z nich dotyka istotnego aspektu badań metalograficznych i MT, a ich zrozumienie pozwoli uniknąć błędów w codziennej pracy.
Czy badania MT można stosować do wszystkich metali?
Nie. Badania magnetyczno-proszkowe działają wyłącznie na materiałach ferromagnetycznych, czyli przede wszystkim stalach węglowych i niskostopowych. Stale austenityczne, aluminium, miedź i jej stopy nie są podatne na namagnesowanie, dlatego do ich kontroli stosuje się inne metody NDT – np. badania penetracyjne PT lub ultradźwiękowe UT.
Jaka jest różnica między badaniem makro a mikro w metalografii?
Badanie makroskopowe ocenia przekrój złącza przy bardzo małym powiększeniu lub gołym okiem – pozwala ocenić ogólną geometrię spoiny, głębokość wtopienia i obecność większych wad. Badanie mikroskopowe wymaga powiększeń od kilkudziesięciu do kilku tysięcy razy i pozwala analizować mikrostrukturę materiału – rodzaj faz, wielkość ziaren i mikronaruszenia.
Czy norma PN-EN ISO 17639 określa kryteria akceptacji wad?
Nie bezpośrednio. Norma PN-EN ISO 17639 reguluje metodykę przeprowadzania badań i dokumentowania wyników, ale kryteria akceptacji definiują inne dokumenty – normy produktowe, specyfikacje techniczne lub umowy między stronami. Przykładowo, dla złączy ciśnieniowych kryteria mogą wynikać z PN-EN 13445.
Jak często należy przeprowadzać badania metalograficzne złączy spawanych?
Częstotliwość zależy od wymagań normy produktowej, klasy jakości złącza i ustaleń kontraktowych. W przypadku produkcji seryjnej badania metalograficzne przeprowadza się zazwyczaj przy kwalifikowaniu procedury spawania oraz przy zmianach parametrów procesu. W produkcji jednostkowej lub przy złączach szczególnej odpowiedzialności badania mogą być wymagane dla każdej spoiny lub co określoną liczbę złączy.
Czy laboratorium przeprowadzające badania metalograficzne musi być akredytowane?
W wielu branżach i przy zamówieniach dla sektora publicznego – tak. Akredytacja laboratorium przez PCA (Polskie Centrum Akredytacji) lub inną jednostkę akredytującą jest potwierdzeniem kompetencji i rzetelności wyników. W praktyce komercyjnej zamawiający coraz częściej wymagają akredytacji jako warunku kwalifikacji dostawcy.
Wnioski dla praktyki – jak podejść do badań MT i metalografii złączy spawanych
Badania MT i metalografia złączy spawanych to nie tylko formalność wymagana przez normy – to realne narzędzia zapewnienia jakości, które chronią życie i mienie. Norma PN-EN ISO 17639 tworzy jednolite ramy dla przeprowadzania badań metalograficznych, dzięki czemu wyniki są porównywalne i wiarygodne niezależnie od miejsca badania.
Rozumienie zasad opisanych w tej normie jest niezbędne dla każdego, kto zawodowo zajmuje się spawalnictwem – czy to jako spawacz, inżynier technolog, kontroler jakości czy kierownik produkcji. Świadome stosowanie badań nieniszczących i niszczących w ramach zintegrowanego systemu kontroli jakości to inwestycja, która zawsze się zwraca – w postaci bezpiecznych, trwałych i niezawodnych konstrukcji spawanych.